숫자 제어 가공 프로그래밍 기술: Steel 4140 / 4340, tolerance 0.005 mm, surface hard chrome plate 0.025 mm, lead time 15 working days, MOQ 500 pcs. Capacity for automotive. Drawing review and first-article report included.
CNC 가공 프로그래밍 기술
핵심 요약
CNC 가공 프로그래밍 기술은 기계 가동 전에 공정 윈도우를 정의합니다. 소재 상태와 공구 형상이 먼저 고정된 후, 생산 속도에서 능력이 입증됩니다. 4140/4340 강재의 로보틱스 부품의 경우 적용 범위는 400 x 300 x 200 mm에 달하며, 공차는 요청 시 ±0.002 mm를 유지하고, 보어 표면 조도는 Ra 0.4에 도달하며, 생산 리드 타임은 10 영업일입니다.
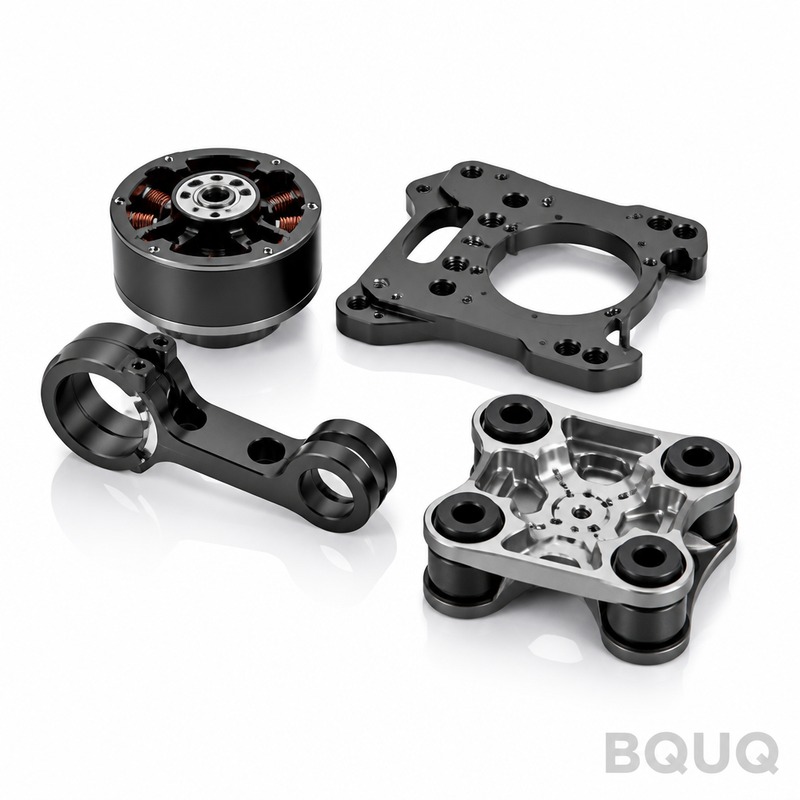
핵심 요약
CNC 가공 프로그래밍 기술은 기계 가동 전에 공정 윈도우를 정의합니다. 소재 상태와 공구 형상이 먼저 고정된 후, 생산 속도에서 능력이 입증됩니다. 4140/4340 강재의 로보틱스 부품의 경우 적용 범위는 400 x 300 x 200 mm에 달하며, 공차는 요청 시 ±0.002 mm를 유지하고, 보어 표면 조도는 Ra 0.4에 도달하며, 생산 리드 타임은 10 영업일입니다.
대부분의 구매자는 도면과 목표 가격에서 시작합니다. 우리는 CNC 가공 프로그래밍 기술에서 시작하여 부품이 실제로 견뎌야 하는 조건, 즉 하중 사이클, 열 변동 또는 로보틱스의 부식 환경이 무엇인지 묻습니다.
주요 사양 한눈에 보기
| 파라미터 | 값 / 범위 |
|---|---|
| 소재 | 강재 4140 / 4340 |
| tolerance_standard | 요청 시 ±0.002 mm |
| 표면 조도 | 보어 Ra 0.4, 외부 Ra 0.8 |
| roughness_ra | Ra 0.2 |
| 크기 범위 | 400 x 300 x 200 mm 적용 범위 |
| 리드 타임 (생산) | 10 영업일 |
시장 및 기술적 배경
로보틱스 구매자 간의 통합은 더 적고 더 큰 프로그램을 의미합니다. 이는 단일 샘플에서 승리하는 공급업체보다 생산 속도에서 공정 능력을 문서화할 수 있는 공급업체에 유리합니다.
관세 및 물류 불확실성으로 인해 로보틱스에서 지역 자격 승인이 우선순위가 되었습니다. 구매자들은 점점 더 두 번째 검증된 공급원을 요구하며, 이는 CNC 가공 프로그래밍 기술이 지정되는 방식과 공차가 문서화되는 방식을 변화시킵니다.
제조 방법
CNC 가공 프로그래밍 기술의 경로는 기계가 아니라 공정 윈도우에서 시작됩니다. 우리는 소재 상태와 공구 형상을 먼저 고정한 후, 요청 시 ±0.002 mm가 단일 저속 부품이 아닌 생산 속도에서 유지되는지 확인합니다.
관련 자료: BQUQ 정밀 CNC 가공 스플라인 샤프트 맞춤 제작
생산 중 CNC 가공 프로그래밍 기술은 고정된 간격으로 공정 중 검사를 실행합니다. 작업자는 30~50개마다 치수를 기록하여 배치가 요청 시 ±0.002 mm를 벗어나기 전에 공구 마모를 포착합니다.
CNC 가공 프로그래밍 기술의 최종 검사는 일반 치수의 경우 샘플링 기반이고 중요 특징의 경우 100%입니다. 이 구분은 공구 제작 전에 합의됩니다. 왜냐하면 특징을 일반에서 중요로 이동하면 비용과 10 영업일이 변경되기 때문입니다.
함께 보기: 의료기기 열관리: 조용하고 안전하게
소재 및 표면 조도
CNC 가공 프로그래밍 기술의 표면 사양은 보어 Ra 0.4, 외부 Ra 0.8이며, 로보틱스의 사용 환경을 위해 선택되었습니다. 두께는 공정 설정에서 가정하는 것이 아니라 동일 배치의 참조 쿠폰에서 검증됩니다.
BQUQ CNC 가공 나사식 콜릿 척 바디 스핀들 마운트 – 정밀 ER 콜릿 척 자세히 보기.
CNC 가공 프로그래밍 기술이 접촉 하중을 받는 경우, 소재 경도는 치수 공차와 함께 지정됩니다. 정의된 시험 방법이 없는 경도는 입고 검사 분쟁의 가장 흔한 원인입니다.
재활용 함량 및 RoHS/REACH 선언은 요청 시 CNC 가공 프로그래밍 기술에 대해 제공됩니다. 로보틱스 고객이 소재 원산지를 감사하는 경우, 납품 시가 아니라 견적 단계에서 제강 증명서를 요청하세요.
공차 및 검사
측정 방법은 사양의 일부입니다. CMM에서 측정된 특징과 게이지로 측정된 동일한 특징은 다를 수 있으므로, CNC 가공 프로그래밍 기술 도면은 각 중요 치수가 어떻게 검증되는지 명시합니다.
추적성은 열 로트 및 생산 날짜별로 유지됩니다. CNC 가공 프로그래밍 기술에 현장 문제가 발생하면 어떤 배치, 어떤 공구 세트, 어떤 검사 기록이 적용되는지 식별할 수 있습니다.
부적합 자재는 시스템에서만이 아니라 물리적으로 격리됩니다. CNC 가공 프로그래밍 기술의 경우, 이는 처분이 문서화될 때까지 배치가 표시된 구역에 남아 있음을 의미하며, 이는 가장 흔한 배송 오류를 방지합니다.
사용 분야
사용 환경은 하중보다 더 많은 재설계를 유발합니다. 야외 또는 세척 환경의 CNC 가공 프로그래밍 기술은 보어 Ra 0.4, 외부 Ra 0.8이 필요하며 밀봉은 나중에 추가하는 것이 아니라 설계 단계에서 고려해야 합니다.
유지보수 접근성이 중요합니다. CNC 가공 프로그래밍 기술이 마모 품목인 경우, 자체 부품 번호가 있는 예비품으로 지정하여 재주문 시 전체 도면 검토가 필요하지 않도록 권장합니다.
기술 자료: BQUQ CNC 가공 기어박스 샤프트
주문 전 확인 사항
견적 단계에서 중요 특징을 정의하세요. 공구 제작 후 특징을 일반 요청 시 ±0.002 mm에서 중요로 이동하면 비용이 추가되고 10 영업일이 연장되며, 이는 맞춤 소싱에서 가장 피할 수 있는 지연입니다.
추천 자료: 정밀 CNC 가공 주얼리 클래스프 및 후크
동일한 기준으로 견적을 비교하세요: 소재 등급, 보어 Ra 0.4, 외부 Ra 0.8, 검사 범위 및 포장. 100% 검사를 제거한 더 낮은 단가는 더 낮은 총 비용이 아닙니다.
BQUQ CNC 가공 자동선반 32타입 사각 보어 스프링 콜릿 와 비교해 보세요.
FAQ: 주문 전 질문
CNC 가공 프로그래밍 기술의 최소 주문 수량은 얼마입니까?
일반 치수는 요청 시 ±0.002 mm로 유지됩니다. 중요 특징은 도면에 식별되고 더 좁은 범위로 유지되며, 측정 방법이 명시되어 입고 검사가 당사와 일치합니다.
CNC 가공 프로그래밍 기술의 생산 기간은 얼마나 걸립니까?
CNC 가공 프로그래밍 기술의 표준 리드 타임은 도면 승인 및 공구 승인 후 10 영업일입니다. 프로토타입은 일반적으로 공구를 우회하므로 더 빠르고, 반복 주문은 공구가 이미 존재하므로 더욱 빠릅니다.
기존 도면으로 작업할 수 있습니까?
예. 일반적인 형식의 도면을 보내주세요. 먼저 제조 가능성을 검토하고 요청 시 ±0.002 mm가 추가 작업이 필요한 특징을 표시하여 공구 제작 전에 결정할 수 있도록 합니다.
소재 및 검사 인증서를 제공합니까?
보어 Ra 0.4, 외부 Ra 0.8은 CNC 가공 프로그래밍 기술의 표준입니다. 다른 마감은 정의된 두께 범위로 견적되며 공정 설정에서 가정하는 것이 아니라 동일 배치의 쿠폰에서 검증됩니다.
CNC 가공 프로그래밍 기술에 사용 가능한 표면 마감은 무엇입니까?
변경 사항은 원래 최초 기사 보고서에 대해 문서화됩니다. 영향을 받는 치수를 식별하고, 영향을 받는 작업만 재견적하며, CNC 가공 프로그래밍 기술의 기존 재고가 여전히 사용 가능한지 알려드립니다.
관련 자료: CNC 가공 스테인리스 스틸 피팅 및 커넥터
도면과 연간 물량을 보내주세요. 제조 가능성 검토, 공정 경로 및 요청 시 ±0.002 mm, 10 영업일, 1000개를 암시가 아닌 명시적으로 기재한 견적을 받게 됩니다.
함께 보기: BQUQ CNC 가공 공압 피팅 부품
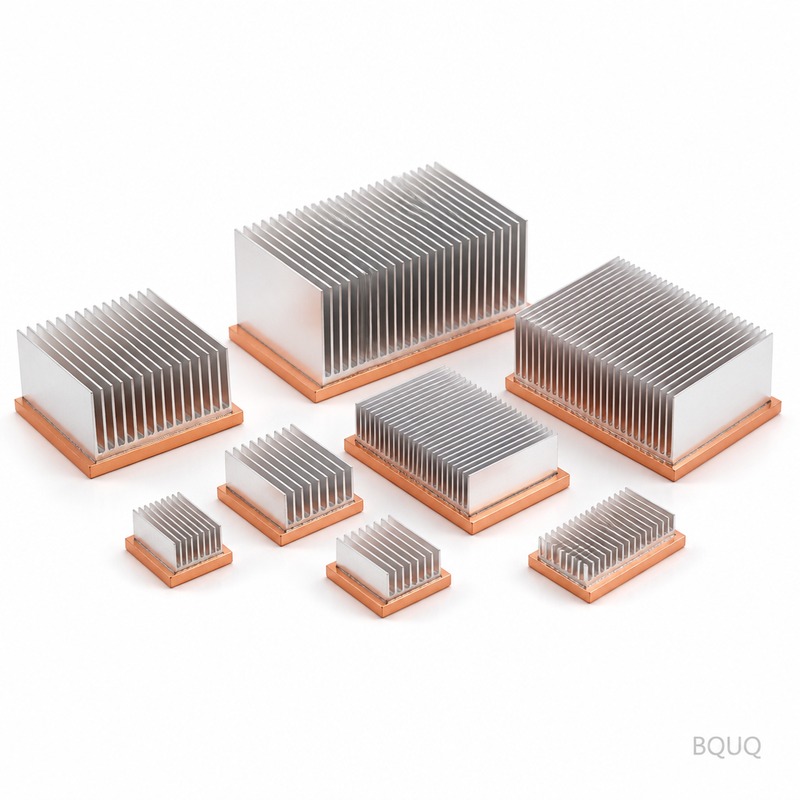
BQUQ CNC 가공 서랍 손잡이 자세히 보기.
주요 사양 및 선택 가이드
사양 비교
| 파라미터 | 값 / 범위 |
|---|---|
| 소재 | 강재 4140 / 4340 |
| 공차 | 요청 시 ±0.002 mm |
| 리드 타임 | 10 영업일 (생산) |
| MOQ | 발췌에 명시되지 않음; 공급업체에 확인 |
| 능력 | 400 x 300 x 200 mm 적용 범위 |
선택 / 비교
| 옵션 | 최적 용도 | 트레이드오프 |
|---|---|---|
| 타이트 공차 프로그래밍 (±0.002 mm) | 하중 사이클 또는 열 변동이 있는 로보틱스 부품 | 고정된 간격의 공정 중 검사와 느린 사이클 규율 필요 |
| 표준 공차 프로그래밍 | 비중요 특징 및 황삭 패스 | 생산 속도에서 공정 능력 문서화 부족 |
| 보어 마감 Ra 0.4 | 저마찰 또는 밀봉이 필요한 보어 | 마감 시간 및 공구 비용 추가 |
| 외부 마감 Ra 0.8 | 일반 외부 표면 | 보어 마감보다 거침; Ra 0.2의 경우 2차 작업 필요할 수 있음 |
| 지역 세컨드 소스 자격 승인 | 관세 및 물류 불확실성에 직면한 구매자 | 문서 및 공정 능력 증거 중복 |
공정 / 검사
| 단계 | 관리 | 기록 |
|---|---|---|
| 공정 윈도우 정의 | 가공 전 소재 상태 및 공구 형상 고정 | 공정 윈도우 시트 |
| 프로그래밍 | 생산 속도에 맞게 이송, 속도 및 공구 경로 설정 | CNC 프로그램 및 셋업 시트 |
| 공정 중 검사 | 생산 중 고정된 간격으로 측정 | 공정 중 검사 로그 |
| 공차 검증 | 단일 저속 부품이 아닌 생산 속도에서 요청 시 ±0.002 mm 확인 | 능력 데이터 |
| 표면 조도 검증 | 보어 Ra 0.4 및 외부 Ra 0.8 확인 | 표면 조도 보고서 |
자주 묻는 질문
CNC 가공 프로그래밍 기술이란 무엇입니까?
금속 절단 전에 가공 윈도우를 정의하는 프로세스입니다: 소재 상태, 공구 형상, 이송, 속도 및 공구 경로. 로보틱스 부품의 경우 단일 저속 샘플이 아닌 생산 속도에서 요청 시 ±0.002 mm를 유지해야 하며, 고정된 간격으로 공정 중 검사를 수행합니다.
CNC 가공 프로그래밍이 유지할 수 있는 공차는 무엇입니까?
이 기사는 요청 시 ±0.002 mm를 명시합니다. 이 공차는 단일 저속 부품이 아닌 생산 속도에서 확인됩니다. 4140/4340 강재의 400 x 300 x 200 mm 적용 범위의 경우, 고정된 공정 중 검사와 문서화된 공정 능력이 필요합니다.
보어 및 외부 표면에서 달성할 수 있는 표면 조도는 무엇입니까?
보어 마감은 Ra 0.4에 도달하고, 외부 표면은 Ra 0.8에 도달하며, 조도는 지정된 경우 Ra 0.2까지 가능합니다. 이 값들은 프로그래밍 윈도우에 연결되어 있으므로 마감 패스와 공구 형상은 생산 전에 고정되어야 합니다.
생산에 예상되는 리드 타임은 얼마입니까?
생산 리드 타임은 10 영업일입니다. 이는 공정 윈도우가 고정되고 공정 중 검사가 고정된 간격으로 예약되어 있다고 가정합니다. 400 x 300 x 200 mm 적용 범위 전체에서 요청 시 ±0.002 mm가 필요한 경우, 주문을 릴리스하기 전에 능력을 확인하세요.
기술 자료: BQUQ 스탬핑 자동차 마운팅 플레이트 및 플랜지 컬렉션 – 중국 정밀 제조
CNC 가공 프로그래밍에서 지역 자격 승인이 중요한 이유는 무엇입니까?
관세 및 물류 불확실성으로 인해 로보틱스에서 지역 자격 승인이 우선순위가 되었습니다. 구매자들은 점점 더 두 번째 검증된 공급원을 요구하며, 이는 프로그래밍 기술이 지정되는 방식과 공차가 문서화되는 방식을 변화시킵니다. 이는 능력 증거가 샘플뿐만 아니라 프로세스와 함께 이동해야 함을 의미합니다.
생산 속도에서 공정 능력을 어떻게 입증합니까?
우리는 소재 상태와 공구 형상을 먼저 고정한 후 고정된 간격으로 공정 중 검사를 실행합니다. 목표는 단일 저속 부품이 아닌 생산 속도에서 요청 시 ±0.002 mm입니다. 기록에는 공정 윈도우 시트, CNC 프로그램 및 공정 중 검사 로그가 포함됩니다.
CNC 가공 부품을 주문하기 전에 무엇을 확인해야 합니까?
소재 등급 4140 또는 4340, 요청 시 공차 ±0.002 mm, 보어 마감 Ra 0.4, 외부 Ra 0.8 및 400 x 300 x 200 mm 적용 범위를 확인하세요. 또한 10 영업일의 리드 타임과 지역 자격 승인을 위해 두 번째 검증된 공급원이 필요한지 확인하세요.
주요 사양 및 선택 가이드
사양 비교
| 파라미터 | 값 / 범위 |
|---|---|
| 소재 | 강재 4140 / 4340 |
| 공차 | 요청 시 ±0.002 mm |
| 리드 타임 | 10 영업일 |
| MOQ | 기사에 명시되지 않음 |
| 능력 | 400 x 300 x 200 mm 적용 범위 |
선택 / 비교
| 옵션 | 최적 용도 | 트레이드오프 |
|---|---|---|
| 4140 강재 | 하중 사이클 저항이 필요한 로보틱스 부품 | 4340보다 낮은 경화능 |
| 4340 강재 | 열 변동 저항이 필요한 로보틱스 부품 | 높은 비용 및 더 좁은 가공 윈도우 |
| ±0.002 mm 공차 | 로보틱스의 중요 결합 특징 | 생산 속도에서 입증된 공정 능력 필요 |
| Ra 0.4 보어 마감 | 로보틱스 어셈블리의 보어 표면 | 마감 시간 및 검사 비용 추가 |
| 10 영업일 리드 타임 | 지역 자격 승인이 있는 생산 프로그램 | 소재 상태 및 공구 준비에 따라 다름 |
자주 묻는 질문
CNC 가공 프로그래밍 기술이란 무엇입니까?
CNC 가공 프로그래밍 기술은 기계 가동 전에 공정 윈도우를 정의합니다: 소재 상태와 공구 형상이 먼저 고정된 후 생산 속도에서 능력이 입증됩니다. 4140/4340 강재의 로보틱스 부품의 경우 400 x 300 x 200 mm 적용 범위, 요청 시 ±0.002 mm 공차 및 Ra 0.4 보어 마감을 지원합니다.
로보틱스 부품에 대해 어떤 공차를 유지할 수 있습니까?
우리는 4140/4340 강재의 로보틱스 부품에 대해 요청 시 ±0.002 mm를 유지합니다. 400 x 300 x 200 mm 적용 범위와 Ra 0.4 보어 마감은 소재 상태와 공구 형상이 먼저 고정되고 생산 속도에서 능력이 입증될 때 지원됩니다.
보어에서 달성할 수 있는 표면 조도는 무엇입니까?
보어 마감은 Ra 0.4에 도달하며, 외부 Ra 0.8 및 Ra 0.2가 기사에 나열되어 있습니다. 이 마감은 400 x 300 x 200 mm 적용 범위 및 요청 시 ±0.002 mm 공차 내의 4140/4340 강재 로보틱스 부품에 적용됩니다.
생산 리드 타임은 얼마입니까?
생산 리드 타임은 4140/4340 강재 로보틱스 부품의 경우 10 영업일입니다. 이는 소재 상태와 공구 형상이 먼저 고정되고, 요청 시 ±0.002 mm 공차, Ra 0.4 보어 마감 및 생산 속도에서 입증된 능력을 가정합니다.
로보틱스 부품에 어떤 소재를 가공합니까?
우리는 로보틱스 부품용으로 강재 4140 / 4340을 가공합니다. 공정 윈도우는 400 x 300 x 200 mm 적용 범위, 요청 시 ±0.002 mm 공차, Ra 0.4 보어 마감, 외부 Ra 0.8, Ra 0.2 및 10 영업일 생산 리드 타임을 포함합니다.
추천 자료: 스탬핑 스프링 접점: 인청동 vs 베릴륨 구리 vs 스틸
CNC 가공 로보틱스 부품을 주문하기 전에 무엇을 확인해야 합니까?
소재 상태, 공구 형상 및 부품이 로보틱스에서 하중 사이클, 열 변동 또는 부식 환경을 견뎌야 하는지 확인하세요. 또한 400 x 300 x 200 mm 적용 범위, 요청 시 ±0.002 mm 공차, Ra 0.4 보어 마감 및 10 영업일 리드 타임을 확인하세요.
정밀 수소 연료전지 분리판 와 비교해 보세요.
로보틱스 구매자에게 지역 자격 승인이 중요한 이유는 무엇입니까?
관세 및 물류 불확실성으로 인해 로보틱스에서 지역 자격 승인이 우선순위가 되었습니다. 구매자들은 점점 더 두 번째 검증된 공급원을 요구합니다. 공급업체는 4140/4340 강재, 요청 시 ±0.002 mm 공차, Ra 0.4 보어 마감 및 10 영업일 리드 타임으로 생산 속도에서 공정 능력을 문서화해야 합니다.