2026 알루미늄 방열판 가격표: pure copper C110, 0.3 mm fins at 1.5 mm pitch, 0.15 mm over 100 mm flatness, 0.62 K/W thermal resistance. MOQ 200 pcs, ships in 5 working ...
2026 알루미늄 방열판 가격표
2026 알루미늄 방열판 가격표
Get a Fast Quote for This Part
Send us your drawing / quantity / material — reply within 24h.
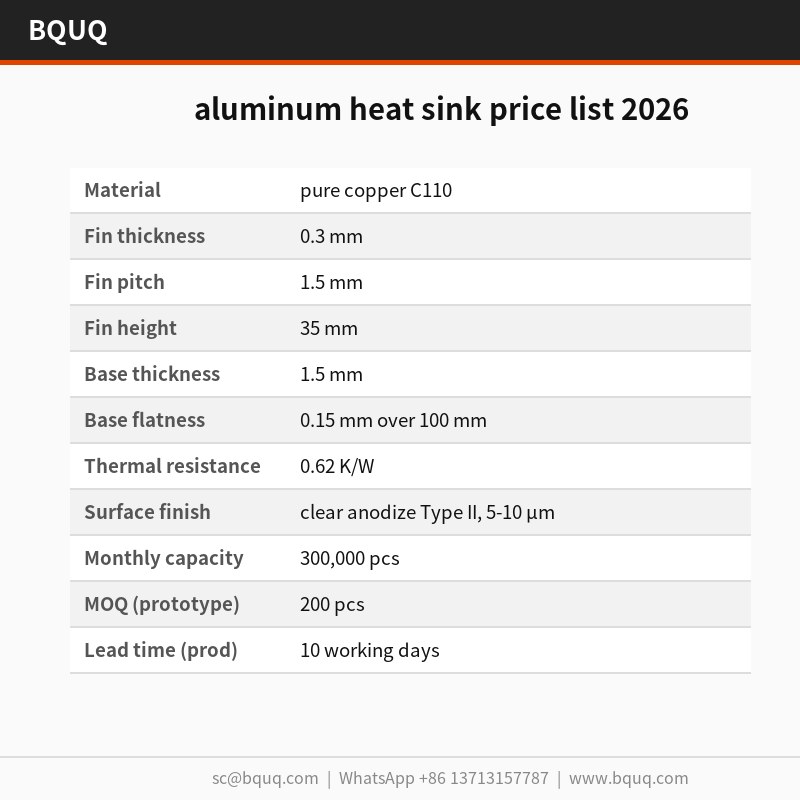
2026년 알루미늄 방열판 가격표는 25 T 금형에서 300,000개 생산, ±0.05 mm 반복 정밀도, 25초 사이클을 기준으로 하는 일체형 스탬핑 쿨러에 대한 것입니다. 순동 C110은 ΔT = 60 K에서 0.62 K/W를 제공하며, 투명 아노다이징 Type II, 5-10 µm가 표준입니다. 스탬핑은 금형에서 직접 0.3 mm 핀 프로파일과 100 mm당 0.15 mm 평탄도를 유지하여 브레이징 접합부와 접착층을 제거합니다.
300,000개 생산 기준으로, 이 2026년 알루미늄 방열판 가격표는 ±0.05 mm 반복 정밀도의 25 T 금형에서 프레스 성형됩니다. 순동 C110은 ΔT = 60 K에서 0.62 K/W를 제공하며, 투명 아노다이징 Type II, 5-10 µm가 표준으로 적용됩니다.
설계 접근법 및 공정
스탬핑은 압출이 유지할 수 없는 반복 가능한 0.3 mm 핀 프로파일을 제공합니다. 금형이 한 번의 스트로크로 모든 핀을 성형하므로 300,000개 생산 전반에 걸쳐 피치가 ±0.05 mm 이내로 유지됩니다.
일체형 형상은 2피스 쿨러에서 발견되는 접착층을 제거하여 열 경로를 단축합니다. 순동 C110과 기류 사이에는 스탬핑 표면 자체 외에는 아무것도 존재하지 않습니다.
스탬핑 구조는 압출보다 배치 변동을 더 잘 견딥니다. 금형 마모는 핀 피치의 측정 가능한 변화로 가장 먼저 나타나며, 검사에서 CMM 및 화강암 평탄도 플레이트로 현장이 아닌 공정 내에서 포착됩니다.
재료 선택 및 표면 마감
표준 재료는 순동 C110이며, 투명 아노다이징 Type II, 5-10 µm로 공급됩니다. 통신 및 기지국 노출이 우려되는 응용 분야에는 패시베이션 처리를 권장합니다. 무게보다 전도성이 중요한 경우 구리 C110이 열 성능을 높이고 단위 질량을 약 두 배로 증가시킵니다.
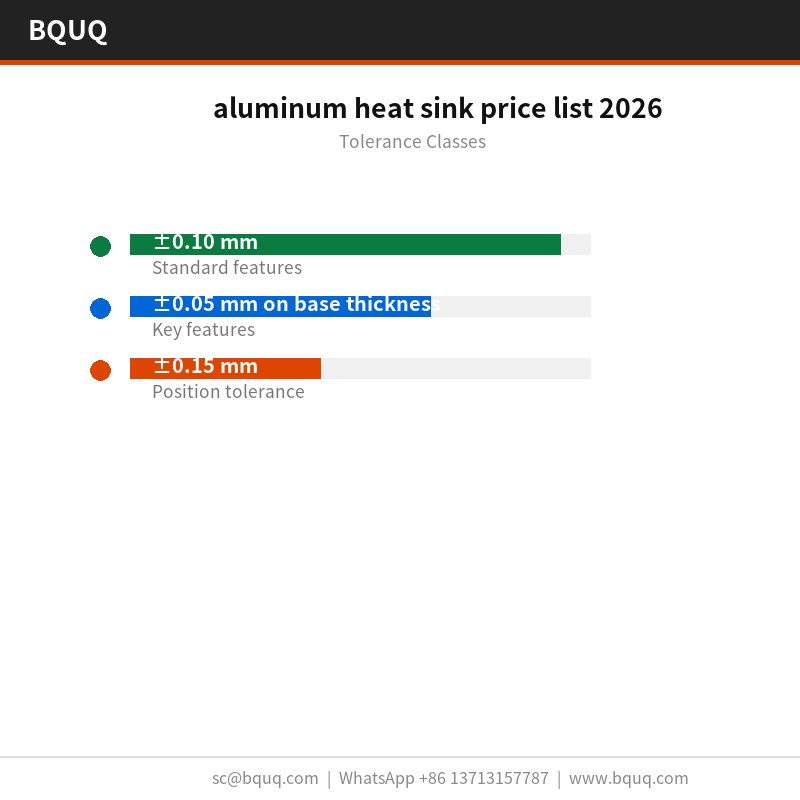
일반 치수는 ±0.10 mm로 유지되며, 베이스 두께와 같은 중요한 형상은 ±0.05 mm로 별도 관리됩니다. 성형 형상은 ±0.05 mm의 금형 반복 정밀도를 가지며, 홀 위치는 ±0.15 mm로 유지됩니다. 더 엄격한 등급은 추가 프레스 공정이 필요하므로 금형 제작 후가 아닌 제작 전에 결정하는 것이 좋습니다.
모든 출하 전 검사
평탄도는 25 °C의 화강암 표면 플레이트에서 100 mm당 0.15 mm 한계 기준으로 검사하며, 핀 피치는 ±0.05 mm로 광학 검증합니다. 성적서는 각 로트와 함께 발송됩니다.
각 배치는 CMM 및 화강암 평탄도 플레이트에서 나온 CMM 성적서를 동반합니다. 평탄도, 피치, 베이스 두께 및 홀 위치를 기록하며, ±0.10 mm를 벗어나는 항목은 라인을 떠나기 전에 표시됩니다.
통신 및 기지국 설계는 종종 2.0 m/s 강제 공기 경로로 운영됩니다. ΔT = 75 K, 강제 공기 2.0 m/s에서 0.62 K/W는 통신 및 기지국이 음향 한계 이하의 팬 전력으로 목표를 유지할 수 있음을 의미합니다.
통신 및 기지국 프로토타입의 경우 5 영업일이 도면 검토와 초도품을 포함합니다. ±0.05 mm 능력이 승인되면 양산 로트는 10 영업일로 진행됩니다.
사양
파라미터
값 / 범위
재료
순동 C110
핀 두께
0.3 mm
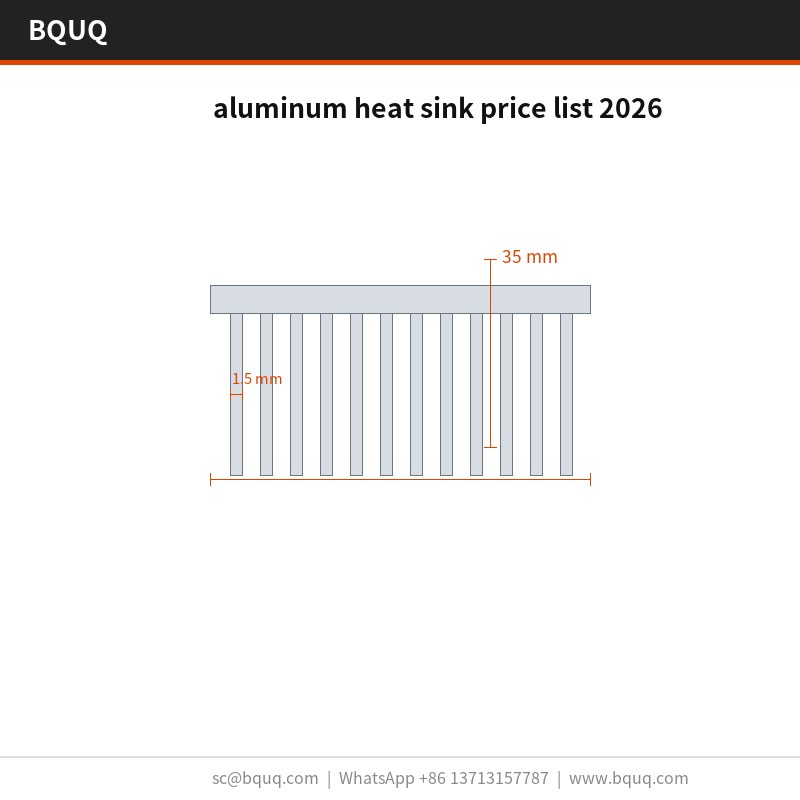
핀 피치
1.5 mm
핀 높이
35 mm
베이스 두께
1.5 mm
베이스 평탄도
100 mm당 0.15 mm
열 저항
0.62 K/W
열 시험 조건
ΔT = 75 K, 강제 공기 2.0 m/s
표면 마감
투명 아노다이징 Type II, 5-10 µm
크기 범위
20 x 20 x 10 mm
FAQ: 주문 전 궁금한 점
어떤 재료를 권장하십니까?
순동 C110이 표준 선택입니다. 부식 환경의 통신 및 기지국에는 투명 아노다이징 Type II, 5-10 µm를 적용한 6063-T5를 지정합니다. 최고 전도성이 필요한 경우 구리 C110으로 전환하며, 이는 비용과 무게를 높이지만 동일한 외형에서 열 저항을 약 절반으로 낮춥니다.
0.3 mm 핀과 표준 PE 백 + 허니컴 카톤, 카톤당 15 kg으로 손상은 드뭅니다. 장거리 해상 운송이나 자동 취급의 경우 이중층 인터리빙을 권장하며, 추가 금형 비용 없이 지정할 수 있습니다. 지난 3년간 이러한 방식으로 월 300,000개를 출하했으며 운송 클레임이 없었습니다.
순동 C110은 ΔT = 60 K에서 0.62 K/W를 위해 사용됩니다. 투명 아노다이징 Type II, 5-10 µm가 표준으로 적용됩니다. 일체형 스탬핑 구조는 2피스 쿨러에서 발견되는 접착층을 제거하여 구리와 기류 사이의 열 경로를 단축합니다.
어떤 공차와 평탄도를 유지할 수 있습니까?
금형은 ±0.05 mm로 작동하며, 금형이 한 번의 스트로크로 모든 핀을 성형하므로 300,000개 생산 전반에 걸쳐 피치가 ±0.05 mm 이내로 유지됩니다. 평탄도는 장착면 100 mm당 0.15 mm이며, 균일한 열 인터페이스 접촉을 위해 금형에서 직접 유지됩니다.
스탬핑은 압출이 유지할 수 없는 반복 가능한 0.3 mm 핀 프로파일을 제공합니다. 금형이 한 번의 스트로크로 모든 핀을 성형하므로 300,000개 생산 전반에 걸쳐 피치가 ±0.05 mm 이내로 유지됩니다. 스탬핑 구조는 금형 마모가 측정 가능한 핀 피치 변화로 나타나므로 배치 변동도 더 잘 견딥니다.
사이클 타임과 생산 능력은 얼마입니까?
단일 25 T 스트로크로 전체 부품을 성형하며, 25초 사이클이 300,000개 라인을 공급합니다. 베이스와 핀이 일체로 프레스 성형되므로 부품 원가가 복잡성에 따라 증가하지 않습니다. 금형은 전체 생산 동안 ±0.05 mm로 작동합니다.
출하 전에 핀 피치와 평탄도를 어떻게 검사합니까?
검사는 CMM 및 화강암 평탄도를 사용합니다. 금형 마모는 핀 피치의 측정 가능한 변화로 가장 먼저 나타나며 검사에서 포착됩니다. 평탄도는 장착면 100 mm당 0.15 mm입니다. 금형은 ±0.05 mm를 유지하며, 0.3 mm 핀 프로파일은 300,000개 생산 전반에 걸쳐 검사됩니다.
일체형 설계가 열 성능을 향상시킵니까?
예. 베이스와 핀이 일체로 프레스 성형되므로 파손될 브레이징 접합부가 없습니다. 일체형 형상은 2피스 쿨러에서 발견되는 접착층을 제거하여 열 경로를 단축합니다. 순동 C110과 기류 사이에는 스탬핑 표면 자체 외에는 아무것도 존재하지 않아 ΔT = 60 K에서 0.62 K/W를 지원합니다.